এই মডেলটি সাধারণ ওয়ার্কশপ প্রেসের পরিবর্তে
মেটাল স্ট্যাম্পিংয়ের জন্য একটি ডেডিকেটেড CNC হাইড্রোলিক প্রেস হিসাবে তৈরি করা হয়েছে। সিএনসি কন্ট্রোল অপারেটরকে অ্যাপ্রোচ স্পিড, প্রেসিং স্পিড, টার্গেট ফোর্স, ডেভেল টাইম, এবং রিটার্ন স্পিড স্বাধীন সেগমেন্ট হিসেবে সেট করতে দেয়। এই প্রোফাইলটি প্রগতিশীল এবং একক-হিট স্ট্যাম্পিং সরঞ্জামগুলিতে গুরুত্বপূর্ণ: স্লাইডটি দ্রুত ডাইতে যেতে পারে, কাট বা ফর্মের মধ্য দিয়ে ধীরগতিতে যেতে পারে, প্লাস্টিকের প্রবাহ শেষ করার জন্য চাপ ধরে রাখতে পারে এবং তারপরে টুলটিকে স্ল্যাম না করে ফিরে আসতে পারে। ফলাফল হল কলামে কম শক, অংশে কম দাগ, এবং কয়েল-ফেড বা হ্যান্ড-লোডেড লাইনের জন্য আরও অনুমানযোগ্য চক্র।
একটি
ফোর কলাম হাইড্রোলিক স্ট্যাম্পিং প্রেসের জন্য অনুসন্ধানকারী ক্রেতাদের সাধারণত কাঁচা টনজের চেয়ে বেশি প্রয়োজন। তাদের এমন একটি ফ্রেম প্রয়োজন যা কেন্দ্রের বাইরে লোড দেখা গেলে তা র্যাক করবে না, কলাম যা হাজার হাজার স্ট্রোকের পরে তাদের নির্দেশনা বজায় রাখে এবং একটি হাইড্রোলিক সার্কিট যা প্রবাহ ছাড়াই বল ধরে রাখতে পারে। এই প্রেসের চারটি নির্ভুল কলাম এবং গাইড হাতা স্ট্রোকের মাধ্যমে উল্লম্ব নির্ভুলতা রাখে। কলামের পৃষ্ঠগুলি পরিধান প্রতিরোধের জন্য চিকিত্সা করা হয় যাতে চলমান প্লেটেন উত্পাদন ঘন্টা জমা হওয়ার সাথে সাথে সমান্তরালতা হারায় না। চাপ, স্ট্রোক, গতি এবং ধরে রাখার সময় প্রক্রিয়ার সাথে সামঞ্জস্যযোগ্য, তাই ডাই সেট পরিবর্তন হলে একটি মেশিন ফাঁকা, অগভীর অঙ্কন, ছিদ্র এবং ক্রমাঙ্কন কভার করতে পারে।
শীট মেটালের জন্য একটি হাইড্রোলিক প্রেস হিসাবে, মেশিনটি কার্বন ইস্পাত, স্টেইনলেস স্টীল, অ্যালুমিনিয়াম এবং তামার স্টকের জন্য তৈরি করা হয়েছে যা বন্ধনী, কভার, প্যানেল এবং কাঠামোগত স্ট্যাম্পিংগুলিতে ব্যবহৃত হয়। সাধারণ স্টেশনগুলির মধ্যে রয়েছে সমতল প্যাটার্নগুলিকে ফাঁকা করা, ফ্ল্যাঞ্জ তৈরি করা, বসার পৃষ্ঠের মুদ্রা তৈরি করা এবং পূর্ববর্তী আঘাতের পরে স্ট্রাইক অপারেশন। খোলা চার-কলাম বিন্যাস চার দিক থেকে ডাই সেটারের অ্যাক্সেস দেয়, যা
একই রকম টনেজের একটি বন্ধ-ফ্রেম প্রেসের তুলনায় ডাই পরিবর্তনকে ছোট করে। বোলস্টার এবং চলন্ত প্ল্যাটেনের টি-স্লট ডাই ক্ল্যাম্পিংকে সহজ করে, এবং ডেলাইট এবং স্ট্রোককে টুলের উচ্চতায় নির্দিষ্ট করা যেতে পারে যাতে কাজের জন্য প্রেসটি বড় না হয় এবং পরবর্তী ডাইয়ের জন্য খুব ছোট না হয়।
নিয়ন্ত্রণ এবং নিরাপত্তা উৎপাদন বৈশিষ্ট্য হিসাবে বিবেচিত হয়, অতিরিক্ত নয়। CNC ইন্টারফেস বিভিন্ন ডাইসের রেসিপি সঞ্চয় করে, তাই একটি চেঞ্জওভার হল একটি রেসিপি কল এবং ভালভ এবং লিমিট সুইচের সম্পূর্ণ রিসেট না করে ডাই ক্ল্যাম্প চেক। দু-হাত শুরু, জরুরি স্টপ, এবং ডাই সেটআপের জন্য ইঞ্চি অনিচ্ছাকৃত স্ট্রোকের সম্ভাবনা হ্রাস করে। ঐচ্ছিক হালকা পর্দা এবং ইন্টারলকিং গার্ডগুলিকে একত্রিত করা যেতে পারে যখন লাইন স্ট্যান্ডার্ডের প্রয়োজন হয়। হাইড্রোলিক শক্তি নির্বাচিত টনেজের সাথে মিলে যায় তাই নিষ্ক্রিয় শক্তি এবং শব্দ নিয়ন্ত্রণে থাকে; সীলগুলিকে রক্ষা করতে এবং সমাপ্ত অংশগুলিতে শক চিহ্ন এড়াতে সার্কিটটি মসৃণ ডিকম্প্রেশনের জন্য সাজানো হয়েছে।
প্রক্রিয়ার স্থায়িত্বের কারণে গাছপালা স্ট্যাম্পিং কাজকে
চার-কলামের CNC হাইড্রোলিক প্ল্যাটফর্মে নিয়ে যায়। যান্ত্রিক প্রেস একটি নির্দিষ্ট স্ট্রোক বক্ররেখা প্রদান. এই প্রেসটি একটি
প্রোগ্রামযুক্ত বল-অবস্থান বক্ররেখা প্রদান করে। যখন উপাদানের বেধ পরিবর্তিত হয়, তখনও CNC লুপ সেট বল বা সেট নীচের অবস্থানে পৌঁছাতে পারে, যা গর্তের আকার, ফ্ল্যাঞ্জ কোণ এবং সহনশীলতার মধ্যে কাট প্রান্তের গুণমান রাখে। নির্দেশিকা সিস্টেমে পুনরাবৃত্তি অবস্থান নির্ভুলতা গঠন কাজের জন্য নির্দিষ্ট করা হয়েছে, মাধ্যমিক ক্রিয়াকলাপগুলিকে সমর্থন করে যা অন্যথায় একটি পৃথক সাইজিং প্রেসের প্রয়োজন হবে।
একই প্রোডাকশন সেলের প্রায়ই বাকি প্রক্রিয়া চেইনের জন্য বোন মেশিনের প্রয়োজন হয়। প্রধান আঘাতের পর, অনেক দোকান ফাঁকা স্থানটিকে
চার কলামের হাইড্রোলিক ব্ল্যাঙ্কিং প্রেস মেশিনে নিয়ে যায় যখন কাট লেআউটটি নিবেদিত হয় এবং চক্রটি দ্রুত থাকতে হবে। ডাই-কাস্ট বা স্ট্যাম্পযুক্ত অ্যালুমিনিয়াম অংশ যা এখনও ফ্ল্যাশ বহন করে স্ট্যাম্পিং স্টেশন দখল করার পরিবর্তে একটি
ফোর কলাম ডাই কাস্টিং ট্রিমিং প্রেসে যেতে পারে। বডি ব্র্যাকেট এবং চ্যাসিসের বিবরণ যা অটোমোটিভ কোয়ালিটি প্ল্যান শেয়ার করে সাধারণত
অটো পার্টসের জন্য একটি ফোর কলাম হাইড্রোলিক প্রেসের পাশে চালিত হয় যাতে টুলিং স্ট্যান্ডার্ড এবং অপারেটর প্রশিক্ষণ সামঞ্জস্যপূর্ণ থাকে। যখন পরবর্তী অপারেশনটি ফ্ল্যাট আঘাতের পরিবর্তে কাপ বা প্যান গঠন করে, তখন একটি
ফোর কলাম ডিপ ড্রয়িং হাইড্রোলিক প্রেস গভীর স্ট্রোক এবং ব্ল্যাঙ্ক-হোল্ডার নিয়ন্ত্রণ নেয়। একটি প্ল্যান্ট স্ট্যান্ডার্ডের মধ্যে এই পৃষ্ঠাগুলি লিঙ্ক করা ক্রয় সিদ্ধান্ত এবং পরবর্তী খুচরা যন্ত্রাংশ পরিকল্পনা একটি একক ফ্রেম পরিবারের মধ্যে রাখে।
ফ্রেম ইস্পাত, ঢালাই, স্ট্রেস রিলিফ এবং প্ল্যাটেনগুলির মেশিনিং নিয়ন্ত্রিত হয় তাই সমাবেশে যে জ্যামিতি পরিমাপ করা হয় তা হল মেঝেতে থাকা জ্যামিতি। চালানের আগে গাইডিং পৃষ্ঠতল এবং
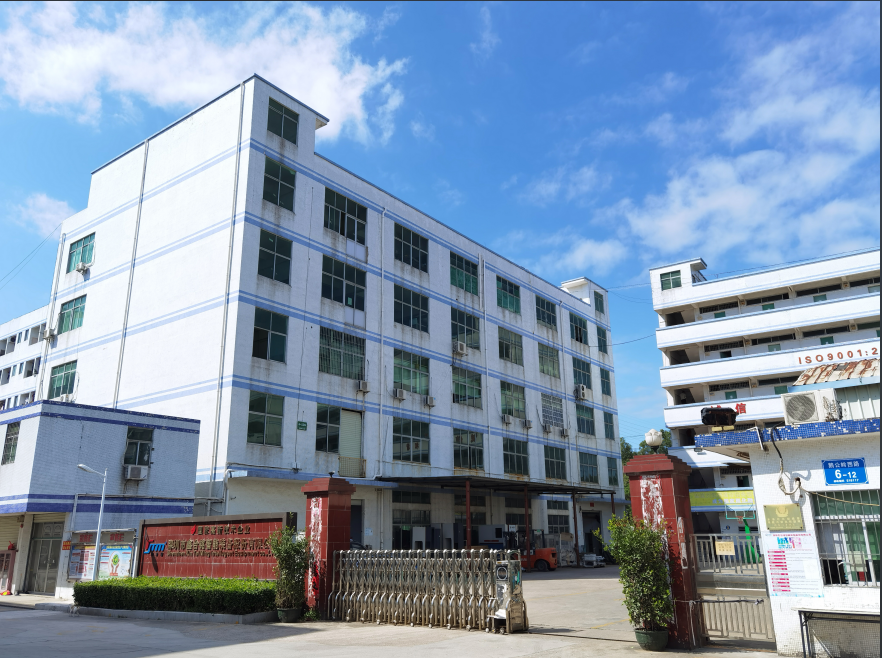
জলবাহী পরিচ্ছন্নতা পরিদর্শন করা হয়। কোম্পানিটি তার লংগ্যাং, শেনজেন সদর দফতর এবং একটি ফুঝো, জিয়াংজি উৎপাদন বেস থেকে পরিচালনা করে, যেখানে ISO9001, ISO14001, এবং ISO45001 সিস্টেমের নকশা, নির্মাণ এবং ডেলিভারি রয়েছে। টনেজ, টেবিলের আকার, স্ট্রোক, দিবালোক, এবং CNC রেসিপি কাঠামো মেশিনটি প্রকাশের আগে গ্রাহকের ডাই ড্রয়িংয়ের বিরুদ্ধে নিশ্চিত করা হয়, যা একটি প্রেস এড়িয়ে যায় যা এটি আসার পরে শুধুমাত্র "যথেষ্ট কাছাকাছি" থাকে।
কমিশনিং জন্য আবেদন নোট সহজবোধ্য. দিনের আলো এবং স্ট্রোকের বিরুদ্ধে ডাই শাট উচ্চতা নিশ্চিত করুন। নিশ্চিত করুন যে পরিকল্পিত টননেজে স্টেইনলেস বা উচ্চ-শক্তির স্টিলের জন্য একটি মার্জিন রয়েছে যদি সেই গ্রেডগুলি পূর্বাভাসে থাকে। উপাদানের উপরে CNC স্লো-ডাউন পয়েন্ট সেট করুন যাতে টুলটি দ্রুত গতিতে কাটতে না যায়। শুধুমাত্র যতক্ষণ ফর্ম প্রয়োজন হিসাবে বাস ব্যবহার করুন; অতিরিক্ত হোল্ড সময় সঠিকতা যোগ না করে শক্তি এবং তাপ পোড়ায়। কলাম পরিষ্কার রাখুন এবং তেল নির্দিষ্ট পরিচ্ছন্নতার শ্রেণির মধ্যে রাখুন। এই চারটি অভ্যাস নির্ধারণ করে যে প্রেস একটি স্ট্যাম্পিং সম্পদ থাকে বা রক্ষণাবেক্ষণের বিষয় হয়ে ওঠে।






 Contact Now